Publié par : Clémence Lévêque-Batailly — Rédactrice en chef
Les alliages de titane, grâce à leurs avantages uniques, occupent une position importante dans les domaines aéronautique, aérospatial et médical. Depuis deux ans, ils émergent également dans le secteur de l’électronique de consommation 3C, utilisés dans les châssis et les pièces structurelles de plusieurs smartphones haut de gamme très vendus.
Mais si vous demandez à un ingénieur de terrain si les alliages de titane sont faciles à usiner, vous obtiendrez très probablement un sourire amer.
La difficulté d’usinage des alliages de titane est bien connue dans le monde des matériaux métalliques.
Où réside exactement la difficulté des alliages de titane ? 4 causes fondamentales
1. La chaleur s’évacue difficilement
La conductivité thermique de la plupart des alliages de titane est extrêmement faible — environ seulement 1/7 de celle de l’acier, 1/16 de celle de l’aluminium et 1/25 de celle du cuivre.
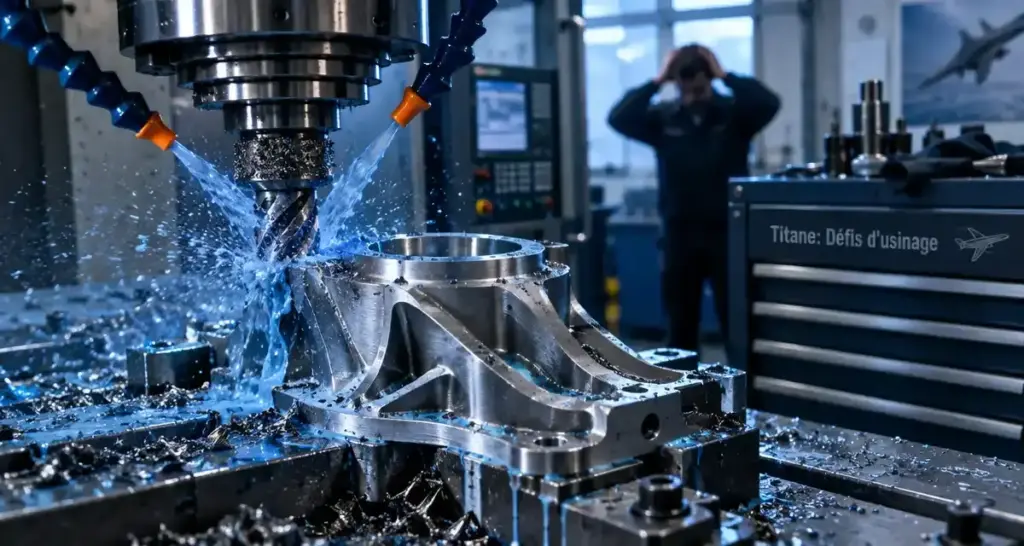
Qu’est-ce que cela signifie ? La chaleur générée lors de la coupe ne peut pas être évacuée rapidement par les copeaux et la pièce comme lors de l’usinage de l’acier ou de l’aluminium, mais se concentre en grande partie dans la zone de coupe. La température à la pointe de l’outil peut atteindre environ 1000 °C, entraînant l’usure de l’outil, des fissures, des arêtes rapportées et une réduction drastique de la durée de vie.
Plus problématique encore, les températures élevées peuvent également compromettre l’intégrité de la surface de la pièce, réduire la précision géométrique et même provoquer un écrouissage, pénalisant la résistance à la fatigue du composant.
2. Le module d’élasticité du titane est faible, il se produit facilement un retour élastique
Le module d’élasticité des alliages de titane est relativement faible. Prenons l’exemple du TC4, le plus courant : son module d’élasticité est d’environ 110 GPa, tandis que celui de l’acier 45 est d’environ 210 GPa et celui de l’acier inoxydable 304 également d’environ 200 GPa.
Qu’implique un faible module d’élasticité ? Lors de l’usinage, la pièce est sujette à une déformation élastique. En particulier lors de l’usinage de pièces à paroi mince ou annulaires, sous la force de coupe la pièce « cède » ; une fois l’outil passé, la pièce reprend sa forme. Ce retour élastique intensifie le frottement entre l’outil et la pièce, génère de la chaleur supplémentaire et aggrave encore le problème de la dissipation thermique.
Les pièces à paroi mince sont encore plus mal loties. Une fois que la déformation locale dépasse la limite élastique, elle devient une déformation plastique, et la résistance et la dureté du matériau au point de coupe augmentent significativement : plus on coupe, plus cela devient dur.
3. Forte activité chimique, les copeaux s’enroulent et collent à l’outil
Les alliages de titane ont une forte activité chimique et, lors du tournage et du perçage, tendent à former des copeaux longs et continus. Ces copeaux s’enroulent autour de l’outil, gênent l’évacuation normale et, avec de grandes profondeurs de coupe, peuvent facilement provoquer un collage, une brûlure ou même une rupture de l’outil.
Du point de vue de l’usinage, c’est purement un problème. Mais d’un autre point de vue, l’« affinité » du titane est en réalité un avantage dans certains domaines — par exemple dans les pompes ioniques, où le titane est utilisé comme cathode. Les atomes de titane, après avoir été pulvérisés sur la paroi interne du tube anodique, peuvent adsorber les molécules de gaz, créant ainsi un environnement d’ultra-vide.
La même caractéristique, utilisée au bon endroit est un avantage, utilisée au mauvais endroit est un problème.
4. Fortes vibrations, copeaux en forme de dents de scie
L’élasticité des alliages de titane peut être un avantage pour les performances de la pièce, mais dans le processus de coupe, elle est la principale source de vibrations. Lors de l’usinage des alliages de titane, les vibrations sont nettement plus importantes que pour les pièces en acier ; la chaleur de coupe est concentrée dans la zone de coupe et des copeaux en forme de dents de scie se forment facilement, provoquant des fluctuations de la puissance de coupe qui intensifient encore les vibrations et l’usure de l’outil.
Comment faire face aux difficultés d’usinage du titane ? 7 pistes pratiques
1. Le refroidissement doit être adéquat
La méthode la plus directe consiste à utiliser un liquide de refroidissement pour évacuer la chaleur. La pratique conventionnelle est la suivante : pour la coupe à basse vitesse et forte charge, on utilise des lubrifiants à base d’huile non solubles ; pour la coupe à haute vitesse, on utilise des lubrifiants solubles.
Si les conditions le permettent, on peut également envisager l’usinage cryogénique — en utilisant de l’azote liquide (environ -180 °C) ou du CO₂ liquide (environ -76 °C) comme milieu réfrigérant, il est possible de réduire efficacement la température de la zone de coupe, d’améliorer la qualité de surface et de prolonger la durée de vie de l’outil. Ces méthodes ont déjà des applications pratiques dans l’usinage de pièces aéronautiques.
2. Choisir le bon outil et le maintenir affûté
La chaleur des alliages de titane est principalement dissipée par l’arête de coupe et le liquide de refroidissement, et non par les copeaux comme c’est le cas pour l’acier. Cela signifie que la petite zone de l’arête de coupe doit supporter d’énormes contraintes thermiques et mécaniques.
Par conséquent, maintenir l’arête affûtée est la clé pour réduire la force de coupe. De plus, l’utilisation de techniques de rectification avec gorge polie et de plaquettes amovibles à angle de coupe positif élevé aide également à réduire la pression de coupe. Si nécessaire, on peut utiliser des outils revêtus, pour réduire le collage et fragmenter les copeaux trop longs, réduisant ainsi le frottement d’évacuation et la chaleur de coupe.
Il convient de noter que le choix des outils revêtus dépend des conditions de travail spécifiques : tous les revêtements ne conviennent pas à l’usinage des alliages de titane.
3. Maintenir un avancement constant, augmenter le taux d’avance si nécessaire
Les alliages de titane ont tendance à l’écrouissage pendant l’usinage — la dureté de surface augmente lors de la coupe, et si à la passe suivante on coupe la couche écrouie, l’usure de l’outil s’accélère.
Par conséquent, maintenir un avancement constant est très important, pour éviter que l’outil ne frotte de manière répétée sur la couche écrouie. Si les performances de la machine le permettent, on peut augmenter de manière appropriée le taux d’avance, réduisant le temps de séjour de l’outil dans la zone d’usinage, diminuant ainsi les occasions d’accumulation de chaleur et d’écrouissage.
4. Réduire la vitesse de coupe
La vitesse de coupe des alliages de titane est généralement bien inférieure à celle de l’acier. L’expérience courante dans le secteur est d’utiliser environ 1/3 ou même moins de la vitesse de coupe de l’acier. Mais les valeurs concrètes doivent être déterminées en fonction de la nuance de l’alliage, du matériau de l’outil et des conditions de refroidissement, et ne peuvent pas être généralisées.
5. Choisir l’outil approprié selon le volume de production
Pour l’usinage de petites séries, les outils en carbure de tungstène à haute vitesse sont un choix pragmatique. Pour l’usinage de grandes séries, il est nécessaire de considérer globalement la durée de vie de l’outil, le coût du changement d’outil et l’efficacité d’usinage, en choisissant un système d’outils plus approprié.
La technologie d’usinage par ultrasons est une direction digne d’attention : en réduisant le temps de contact continu entre l’outil et la pièce, elle prolonge la durée de vie de l’outil, et il existe déjà de nombreuses recherches et explorations applicatives.
6. La rigidité de la machine-outil doit être suffisante
Pour l’usinage des alliages de titane, la rigidité de la machine-outil est cruciale. Une fraiseuse idéale pour le titane doit avoir une structure à haute rigidité, dont la broche peut fournir un couple élevé à basse vitesse, afin d’absorber les vibrations et de réduire le broutage. Avec des machines-outils insuffisamment rigides, les vibrations lors de l’usinage du titane sont très évidentes, et ni la durée de vie de l’outil ni la qualité de surface ne peuvent être garanties.
7. Bien réaliser l’évacuation des copeaux et le nettoyage
Les copeaux des alliages de titane sont longs et tenaces, ils ont tendance à s’enrouler autour de l’outil et à s’accumuler dans la zone d’usinage. Nettoyer régulièrement les copeaux de la machine et de l’outil, en évitant que les débris ne se déposent et n’affectent le résultat de l’usinage, est une étape facile à négliger dans la pratique quotidienne mais absolument cruciale.
Conclusion
La difficulté d’usinage des alliages de titane se résume en quatre mots : chaleur, élasticité, adhérence, vibration.
-
Mauvaise conductivité thermique → la chaleur se concentre à la pointe de l’outil
-
Faible module d’élasticité → déformation et retour élastique de la pièce
-
Forte activité chimique → les copeaux s’enroulent et collent à l’outil
-
Fortes vibrations → les copeaux en dents de scie intensifient l’usure
Les pistes de solution correspondantes sont tout aussi claires : refroidir, affûter l’arête, avance stable, réduire la vitesse, bon outil, machine rigide, évacuation soignée.
Stanford Advanced Materials (SAM) est une entreprise spécialisée dans la recherche, le développement et la fourniture de métaux réfractaires et d’alliages tels que le tungstène, le molybdène, le tantale, le niobium, le titane et le zirconium, avec une solide expérience dans le domaine des matériaux résistants aux hautes températures, à l’usure et à la corrosion.